塑料造粒机与挤出机在回收料加工中的工艺差异解析
日期:2026-10-19
标签:塑料机械,挤出机,造粒机,辅机设备
在再生塑料加工现场,经常能看到这样的场景:同一批回收料,在有的生产线上造粒顺畅、颗粒均匀,换到另一条线上却频繁出现断条、冒料、颗粒大小不一。很多操作者第一反应是"料有问题",但真正的原因往往藏在设备工艺路线本身——塑料造粒机与挤出机在回收料加工中的功能定位和工艺逻辑并不相同,混用或误判会直接拉低成品率和设备寿命。
一、回收料为什么对工艺更"敏感"
回收料与原生料的最大差别在于"不确定性":熔指波动大、杂质含量不稳定、含水率随存放环境变化。原生料挤出时,螺杆剪切和温控参数一旦设定好,基本可以稳定跑班;而回收料批次间的摩擦系数和塑化行为差异明显,对设备的自适应能力要求更高。这也是为什么回收料加工更依赖合理的工艺配置,而不是单纯"加大螺杆转速"。
从设备角度看,挤出机承担的是"输送—熔融—塑化—均压"的连续过程,核心在于螺杆构型与机筒温控的匹配;而造粒机更关注熔体出模后的切粒成型环节,包括模面热切、水环切粒或拉条冷切。两者在回收料线上通常串联使用,但工艺侧重点完全不同。
二、核心工艺差异对比
把两者的差异拆开看,主要集中在三个维度:
- 塑化责任不同:挤出机的螺杆组合(输送段、压缩段、计量段)直接决定回收料的塑化质量,压缩比选小了塑化不足,选大了易过剪切降解;造粒机本身不承担塑化任务,它依赖前段挤出提供的稳定熔体压力。
- 压力控制逻辑不同:挤出机靠机头压力闭环调节,回收料杂质多时需配置液压换网器;造粒机的关键是模头压力均匀性,压力波动会直接反映为颗粒长短不一。
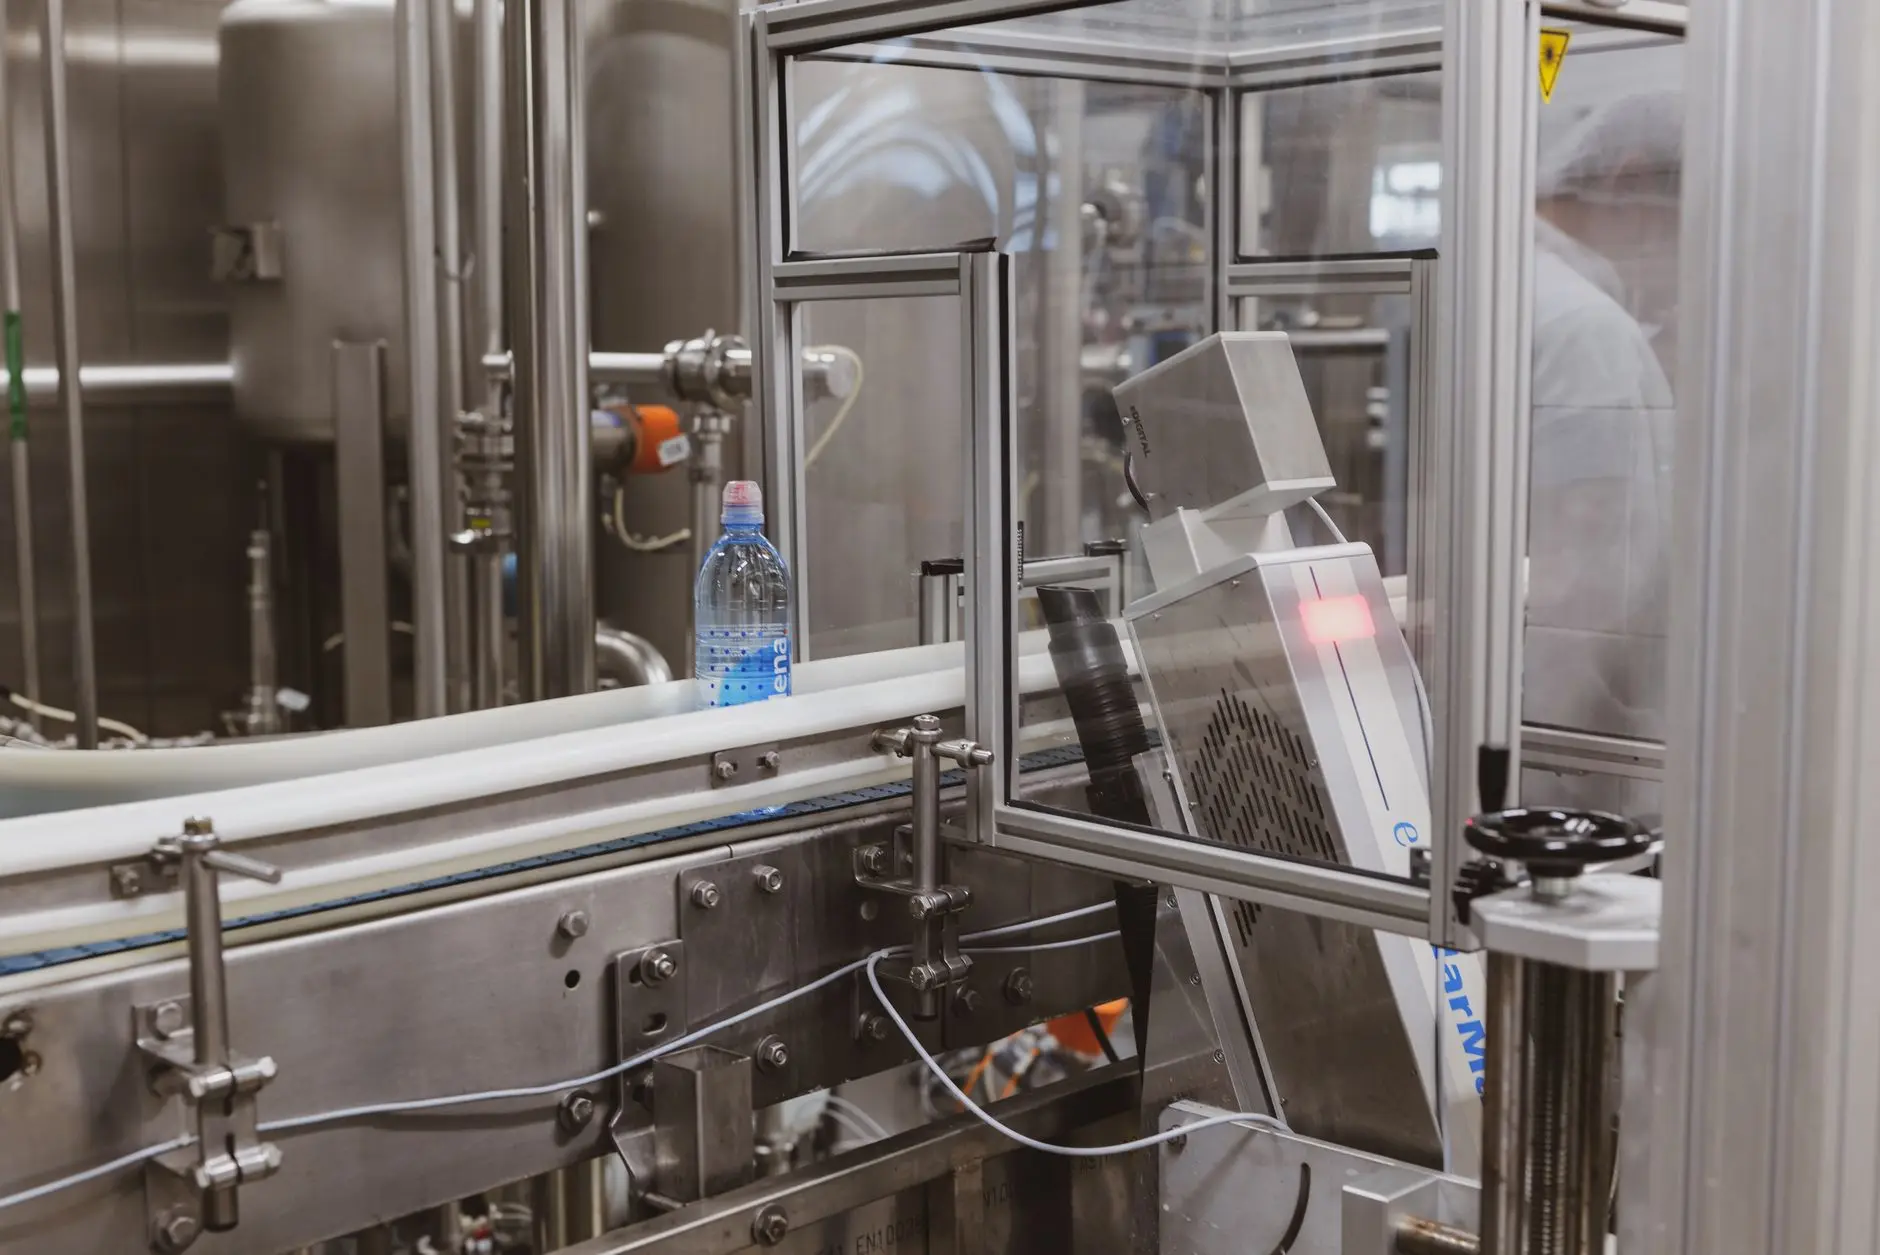
- 辅机设备配套差异:造粒段对辅机设备的依赖更明显——水环切粒需要水温与流量稳定,风送系统需要避免颗粒粘连,这些环节出问题,再好的主机也出不了合格颗粒。
实际生产中还有一个常被忽略的细节:回收料中的PVC、PET混杂成分在挤出机高温段容易分解产生腐蚀性气体,对螺杆和机筒的镀层寿命影响很大,而造粒段的模孔则更容易被未熔杂质堵塞。两类设备的维护周期因此并不一致。
三、配置与操作上的几点建议
针对回收料加工,选型和调机时可以把握几条实操原则:
- 挤出机优先选带排气段和液压换网的结构,螺杆长径比建议不低于33:1,给回收料的塑化留出缓冲余量;
- 造粒方式按产量和料性匹配:小批量、多品种适合拉条冷切,连续高产更适合模面热切配水环;
- 辅机设备不要"够用就行",水环水温建议控制在40–55℃区间并保持循环稳定,风送管路弯头尽量少,减少颗粒破碎;
- 整线塑料机械配置时,主机与辅机的产能要留10%–15%的余量,避免回收料波动时整线被迫降速。
回收料加工的稳定性,说到底不是靠某台设备"扛住",而是靠挤出、造粒、辅机三段工艺参数的协同。把工艺差异理清楚,再回头调机,很多"料的问题"会自然消失。