造粒机与挤出机辅机设备如何匹配选型——塑料加工产线配置思路
很多塑料加工企业在采购设备时,容易陷入"重主机、轻辅机"的误区——挤出机选得不错,造粒机也还行,但整线跑起来就是效率上不去、颗粒品质不稳定。问题往往出在辅机设备的匹配选型上。主机决定产能上限,辅机决定这条线能不能稳定跑到那个上限。
一、先看物料特性,再谈设备参数
辅机选型的第一步不是翻样本、比价格,而是把物料特性摸清楚。不同塑料原料的熔体粘度、冷却速率、切粒难度差异很大。比如PP和PET对水环切粒与水下切粒的适应性完全不同,软质PVC和硬质PVC对风冷输送的要求也不一样。
实际操作中,建议先确认以下几个核心参数:
- 熔体流动速率(MFR):直接影响切粒方式和模头开孔设计
- 产量要求(kg/h):决定辅机规格,也决定挤出机螺杆直径的匹配下限
- 颗粒形态要求:圆柱形、球形还是微颗粒,对应不同的切粒系统
- 下游工艺衔接:是否需要在线干燥、输送、包装联动
这些参数确认之后,再去匹配造粒机和辅机设备的具体型号,方向会清晰很多。
二、匹配选型的三个关键技术节点
1. 产量匹配:别让辅机成为瓶颈
挤出机的理论产量和造粒机的实际处理能力之间,通常要留10%~15%的余量。举个例子,一台65型单螺杆挤出机做PP造粒,实际产出大约在120~150kg/h,那配套的水环切粒机就要选到180~200kg/h的处理能力。如果按等量匹配,一旦物料流动性波动或模头出料不均,切粒机就会"吃不消",出现连刀、颗粒粘连等问题。
2. 温控匹配:模头与切粒系统的热平衡
模头温度、切粒水温、风冷温度这三个点需要协同设定。经验数据是:水环切粒时,水温控制在40~60℃较为合理,过高会导致颗粒发粘,过低则容易产生不规则碎片。对于高填充改性料,模头各区温差建议控制在±3℃以内,否则出料速度不一致,切出来的颗粒长短参差。
3. 联动控制:自动化程度决定人工成本
现在不少产线已经标配PLC联动控制,挤出机、造粒机、辅机设备之间的速度比可以自动调节。这个功能在小批量、多品种生产场景下尤其重要——换料时不用逐个设备手动调参数,减少废料产生。
三、一个实际配置案例
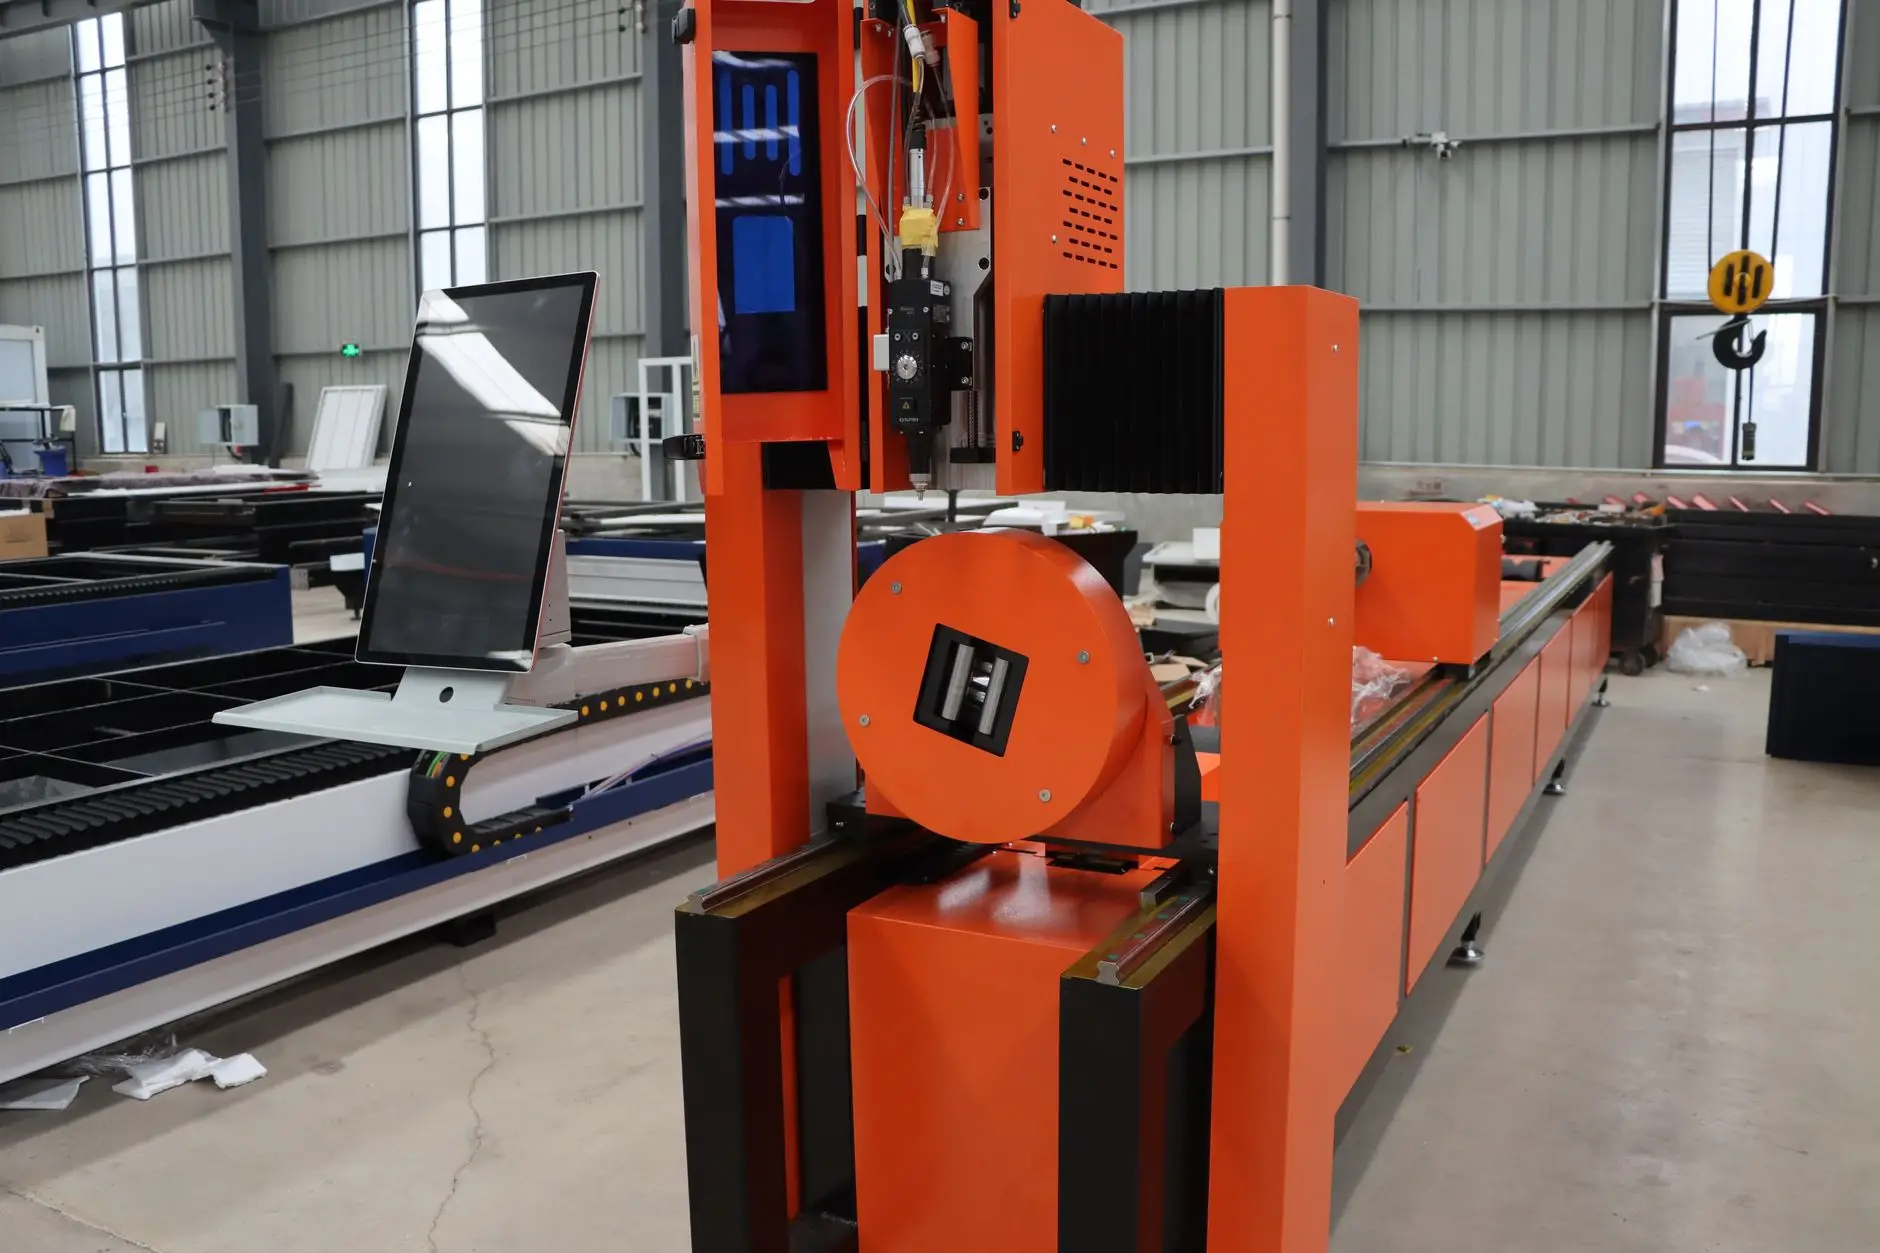
去年我们接触过一家做PE再生料造粒的客户,原来用的是某品牌90型挤出机配水环切粒机,产量一直卡在200kg/h左右,达不到设备标称的280kg/h。到现场看了一下,问题出在风冷输送环节——输送风机功率偏小,颗粒在管道里堆积,切粒机被迫降速运行。
后来把辅机设备中的风送系统换成高压风机,管道直径从DN80调整到DN100,同时把切粒机转速与挤出机主机电流做了联动。改造后产量稳定在260~270kg/h,颗粒合格率从原来的87%提升到95%以上。这个案例说明,辅机设备不是"配角",选型不当会直接拖累整线效率。
四、选型时的几个实用建议
塑料机械的选型没有万能公式,但有几条经验值得参考。优先选择主机与辅机同一供应商或有过配套案例的组合,减少接口不匹配的风险;要求供应商提供物料试机报告,而不是只看参数表;对于特殊物料(如高玻纤含量、高阻燃填充),一定要做实际切粒测试。
顺平县宜泰恒塑料机械制造有限公司在挤出机、造粒机及辅机设备的配套方面积累了多年经验,建议企业在产线规划阶段就把物料特性、产能目标和自动化需求一并考虑,避免后期反复改造。一套匹配合理的产线,跑顺了比什么都重要。